- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
MG47F: El ABS que gana por ser “perfecto”: por qué es el caballo de batalla ideal para los moldeadores por inyección
En el moldeo por inyección, uno de los costes ocultos más caros es la elección del material incorrecto. Las calidades de alto impacto a menudo resisten el flujo; las calidades de alto flujo pueden ser quebradizas. Los grados que entran en contacto con alimentos pueden no tener suficiente resistencia al calor; los grados resistentes al calor pueden no aprobar la certificación. Los equipos de compras oscilan entre el precio y el cumplimiento, mientras que el taller sigue luchando con la configuración de las máquinas y las tasas de desperdicio.
CICOLAC™ MG47Fexiste para eliminar esa fricción. SABIC lo define simplemente como un grado de ABS para moldeo por inyección multiuso, que cumple con la FDA. Pero detrás de esa simple descripción hay un acto de equilibrio cuidadosamente restringido.
No es un “guerrero de seis bandos”r”, pero todas las casillas están dentro del alcance
Comience con la base mecánica. Un módulo de flexión de 2300 MPa (ASTM D790) proporciona a las piezas la rigidez y estabilidad dimensional que necesitan: las carcasas no colapsan bajo la presión de los dedos y los espacios de ensamblaje siguen siendo controlables. A esto se le suma una resistencia al impacto con muesca Charpy de 26 kJ/m² (23 °C, ISO 179), que se sitúa en el rango medio-alto para el ABS de uso general. Es suficiente para absorber el estrés del ensamblaje y las caídas cotidianas, sin sacrificar el flujo solo para perseguir números de impacto extremos.
Lo que realmente hace que el MG47F sea popular en el taller es su perfil de flujo. A 220°C/10 kg, el caudal de fusión es de 18 g/10 min. A 240 °C y una velocidad de corte de 1000 s⁻¹, la viscosidad de la masa fundida es de 225 Pa·s, una configuración de flujo que puede manejar trayectorias de flujo largas y paredes delgadas sin llevar la fuerza de sujeción y la presión de inyección al límite. No compite con los grados especiales de alto flujo para trabajos de paredes extremadamente delgadas, pero permite que la mayoría de los moldes de complejidad media funcionen de manera estable y rápida.
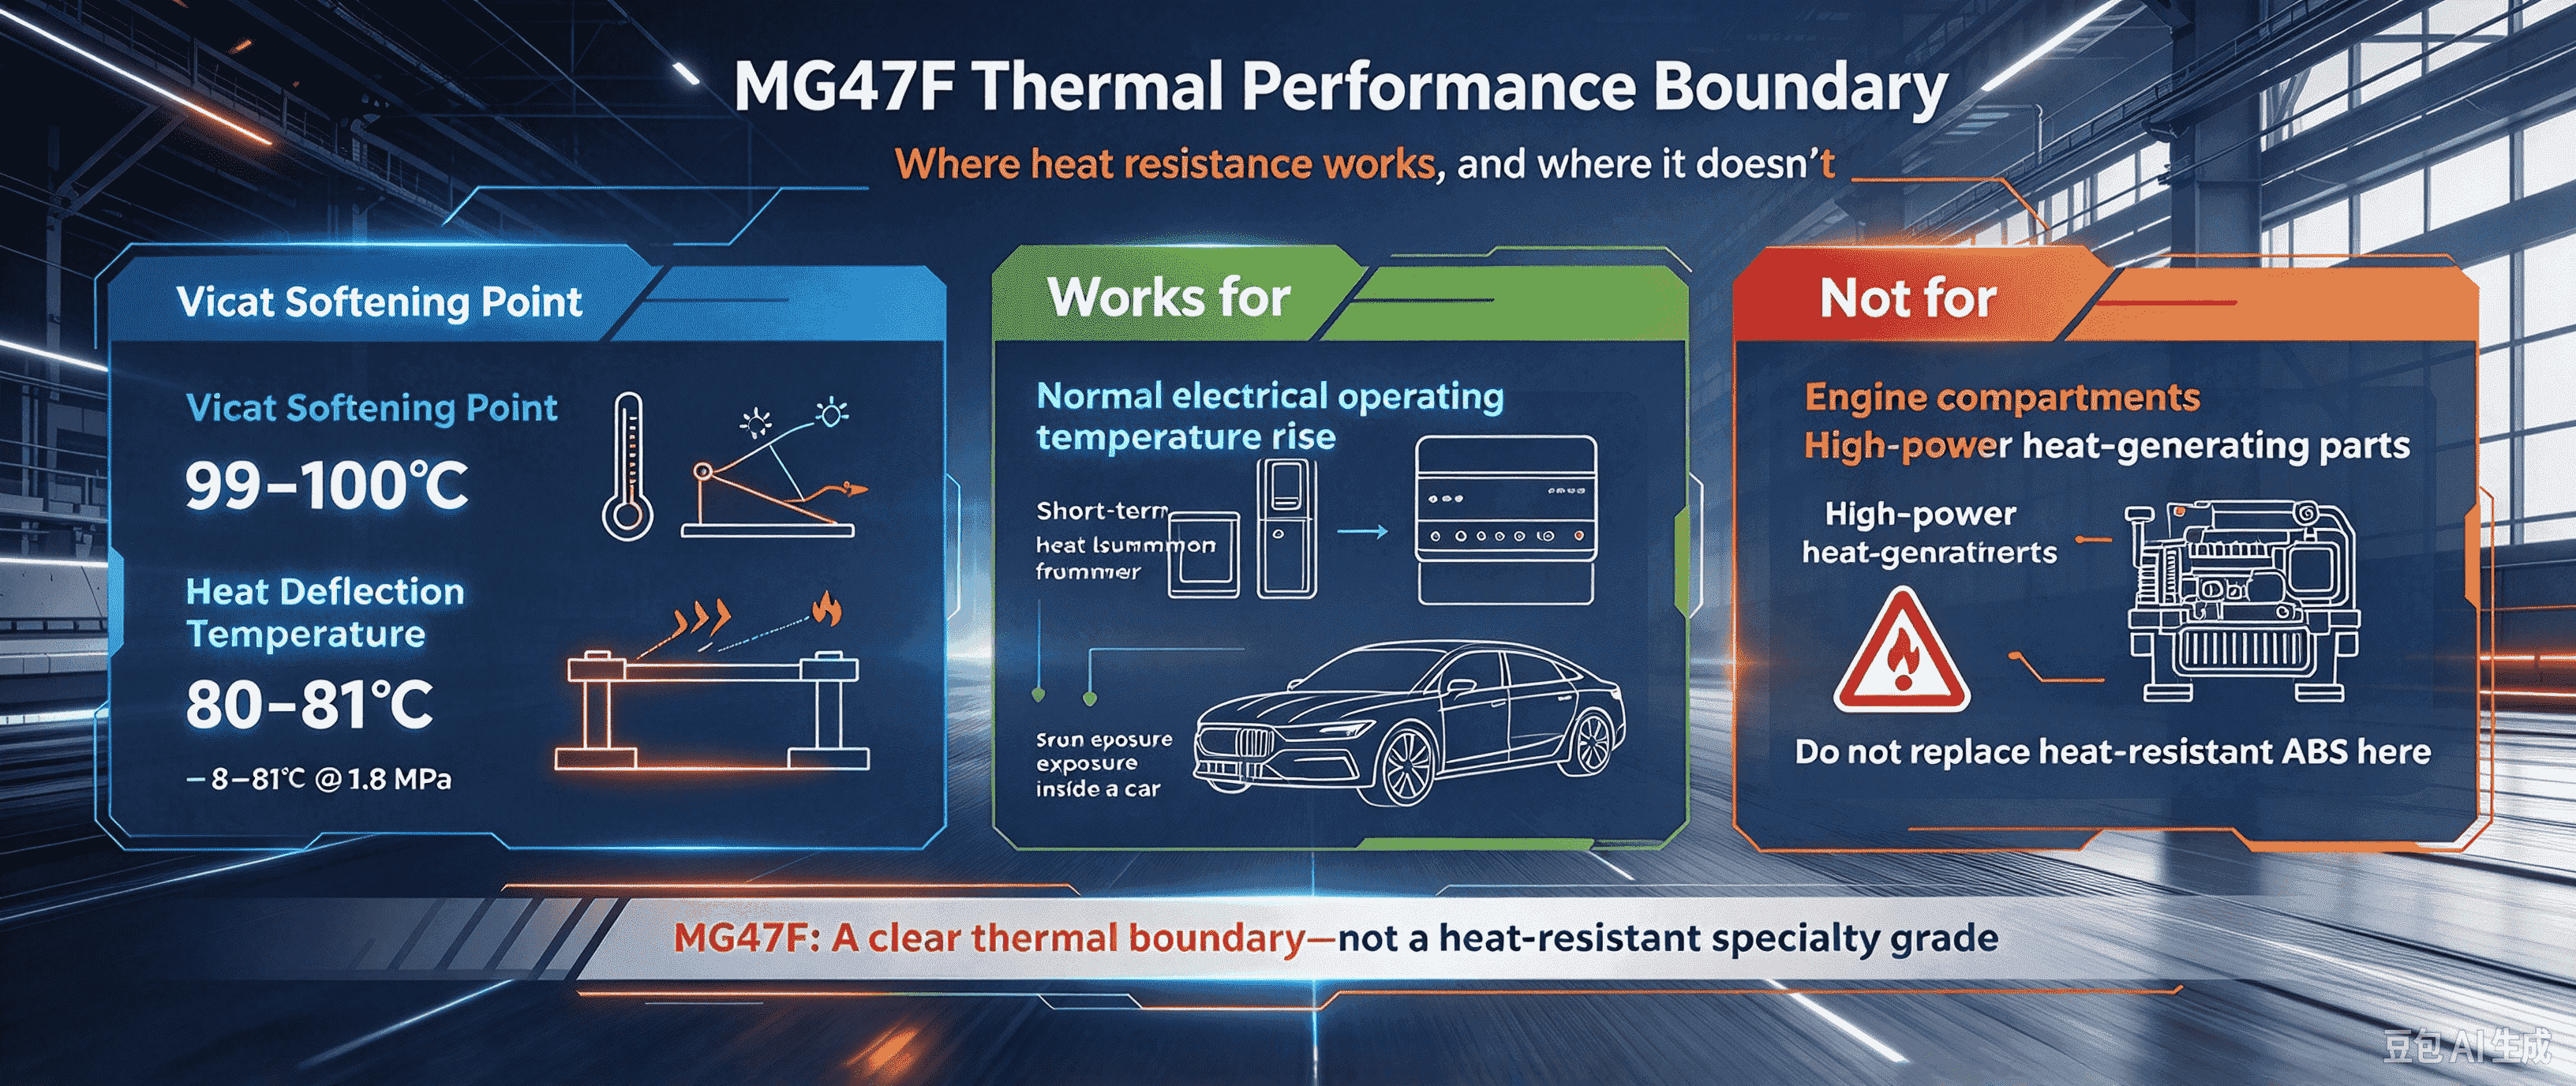
En cuanto al rendimiento térmico, el punto de reblandecimiento Vicat es de 99 a 100 °C y la temperatura de deflexión del calor bajo una carga de 1,8 MPa es de 80 a 81 °C. Eso significa que puede soportar el aumento normal de la temperatura de funcionamiento eléctrico y la carga de calor a corto plazo debido a la exposición al sol del verano dentro de un automóvil, pero no se debe esperar que reemplace al ABS resistente al calor en los compartimientos del motor o en piezas generadoras de calor de alta potencia. Su límite térmico está claramente trazado.
Cumplimiento de la FDA: no es un bono, sino un boleto de entrada
La “F” en MG47F no es decoración. El catálogo de productos de SABIC lo enumera explícitamente como compatible con la FDA y también cumple con los requisitos medioambientales RoHS/REACH.
El valor más práctico es que combina conformidad con apariencia. Superficie de alto brillo, pintura fácil, galvanoplastia fácil y alto impacto sin blanqueamiento: para bienes de consumo y piezas de apariencia interior de automóviles que necesitan una sensación de calidad, estas características se acumulan sobre una base de la FDA. Eso significa que un material puede cubrir pedidos que requieren “seguridad por dentro y buena apariencia por fuera”. La peor situación en el comercio es cuando un cliente presenta un requisito de contacto con alimentos pero también exige una calidad de superficie de calidad estética. MG47F llena exactamente ese vacío.
Ventana de procesamiento: indulgente, pero no descuidado
El TDS proporciona una ventana de moldeo por inyección suficientemente amplia: temperatura de fusión 220–260°C, temperatura del molde 50–70°C, secado a 80–95°C durante 2–4 horas, contenido máximo de humedad 0,1%. La zona trasera del cilindro puede incluso comenzar a 190°C, dejando una suave transición de compresión para el tornillo.
Pero dos números merecen una segunda mirada desde el taller. Contrapresión: 0,3–0,7 MPa, en el lado bajo. Esta no es una sugerencia para evitar la contrapresión; le indica que la resistencia a la fusión de este material no necesita una alta contrapresión para “empacarlo”. En cambio, una contrapresión excesiva puede generar calor de corte innecesario y tensión residual. Profundidad de ventilación: 0,038–0,051 mm, un rango relativamente estrecho. Demasiado profundo y obtienes destellos; El gas demasiado superficial y atrapado provoca quemaduras. Cuando la condición del molde no es la adecuada, MG47F le recordará con rayas plateadas y marcas de quemaduras que el secado y la ventilación tienen problemas. La contracción de 0,5 a 0,8 % está dentro de la banda normal de ABS, pero para piezas dimensionalmente sensibles, ese rango aún debe reducirse a una precisión de 0,1 % mediante análisis de flujo del molde y disparos de prueba.
A quién le conviene y a quién no
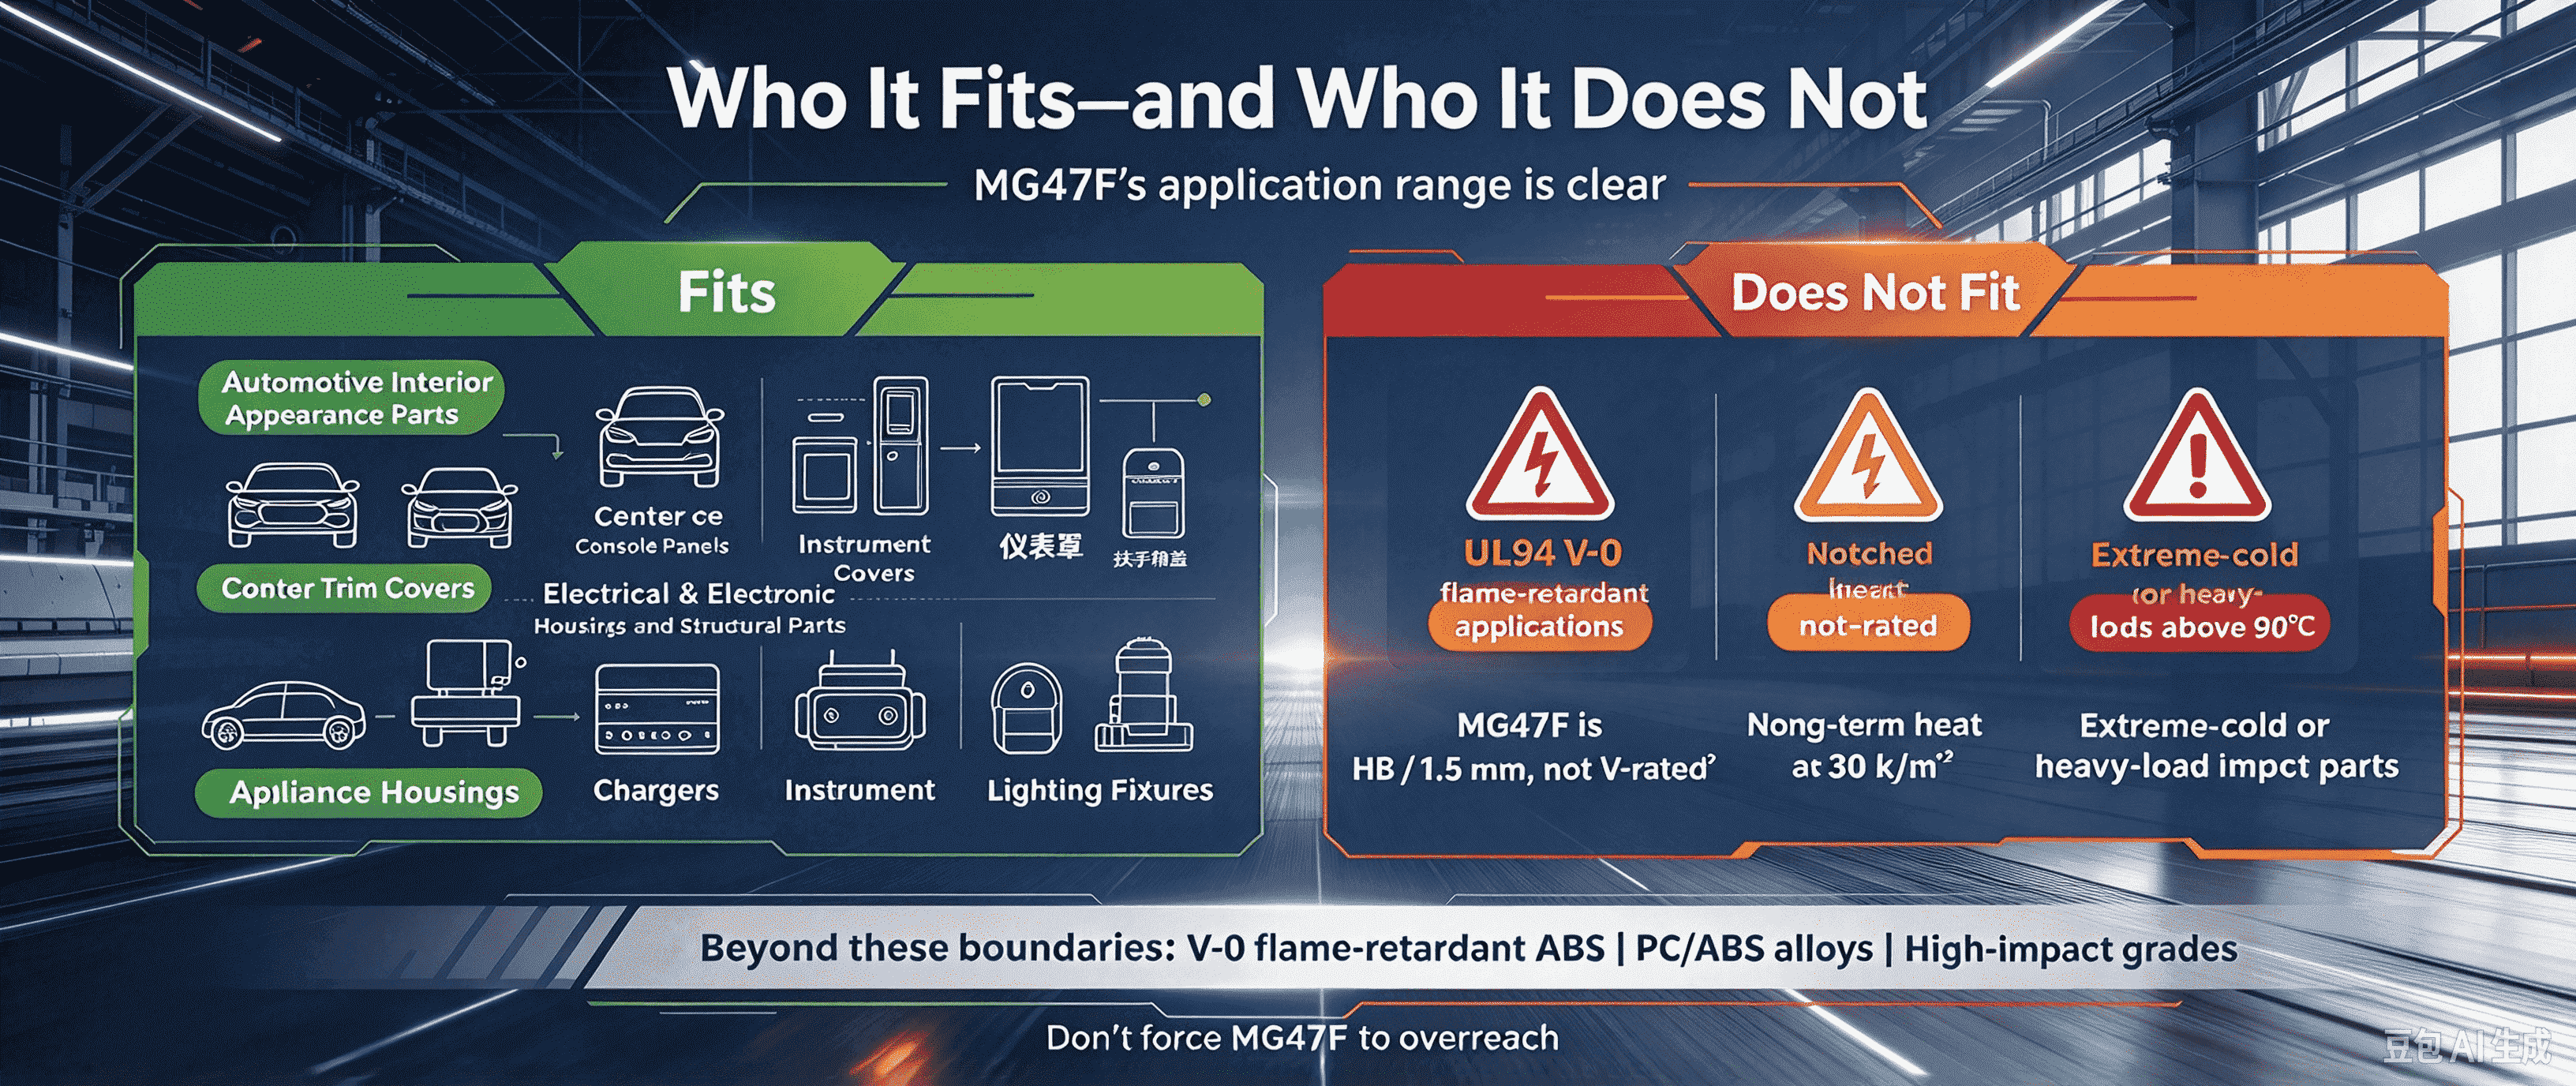
En cuanto a los escenarios de aplicación, la gama del MG47F es muy clara: piezas de apariencia interior de automóviles (paneles de consola central, cubiertas de molduras de puertas, cubiertas de paneles de instrumentos, tapas de cajas de apoyabrazos), carcasas eléctricas y electrónicas y piezas estructurales (carcasas de electrodomésticos, cargadores, carcasas de instrumentos, accesorios de iluminación).
Lo que no encaja es igualmente claro: aplicaciones retardantes de llama que requieren UL94 V-0 (MG47F es HB/1,5 mm, no clasificación V); cargas de calor prolongadas superiores a 90°C; y piezas de impacto extremadamente frías o con cargas pesadas que requieren una resistencia al impacto con muescas superior a 30 kJ/m². Fuera de esos límites, debe buscar ABS retardante de llama V-0, aleaciones de PC/ABS o grados de alto impacto, no forzar al MG47F a sobrepasarse.
Guía de selección rápida
Si su pedido cumple con dos o más de las siguientes tres condiciones (requiere el cumplimiento de la FDA en materia de contacto con alimentos, la pieza tiene una ruta de flujo de complejidad media o áreas de paredes delgadas y la apariencia de la superficie requiere alto brillo, capacidad de pintura o no blanqueamiento) MG47F debe ingresar a su lista de prueba de primera ronda. Los puntos de referencia de la competencia, como Chi Mei PA-757 y Formosa AG15E1, tienen cada uno sus propios puntos fuertes, pero la integridad del MG47F en la intersección de "cumplimiento de los alimentos + equilibrio de flujo de impacto + apariencia de alto brillo" es la razón fundamental por la que sigue siendo nombrado en el lado comercial.
Un ABS que no persigue campeonatos de una sola categoría, sino que mantiene cada elemento por encima de la línea de pase, se ha convertido en moneda fuerte entre los grados de propósito general. Para los moldeadores por inyección y los compradores, evitar una elección equivocada vale mucho más que obtener un parámetro extremo.